


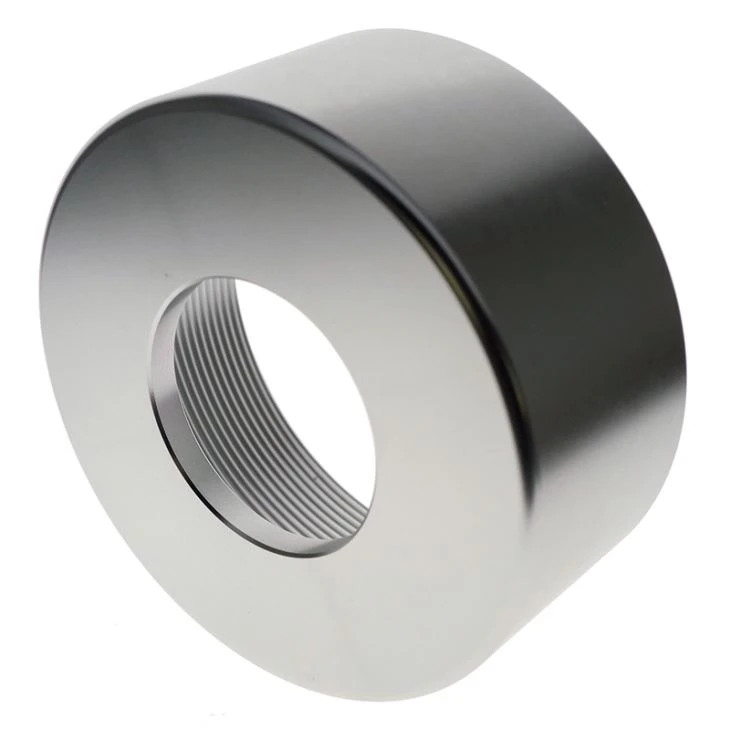
CNC ál snúningur 4 Axis drone hlutar
Lýsing
Tæknilegar þættir


Kosturinn okkar:
Framleiðsla nákvæmnisþátta veitir þér aðeins hágæða vörur.
Hágæða: Lið okkar mun gera okkar besta til að veita þér framúrskarandi þjónustu.
Hágæða: Stóðst alþjóðlega gæðakerfið. 0010010 nbsp;
Nýjustu fréttir:
Munurinn á hefðbundinni borun og spíralmölun
Sem ný vinnsluaðferð á holu hefur spíralholufræsitæknin kostina við slétt skurðarferli, lítill skurðkraftur og ein vinnsla getur uppfyllt nákvæmni kröfur. Þessi tækni hefur orðið einn af heitum og erfiðum punktum í rannsóknum á vinnslu efna á heima og erlendis. Svo, hver er munurinn á hefðbundinni borun og spíralmölun?
Hefðbundið ferli
Hefðbundin borun hefur eftirfarandi einkenni:
Í fyrsta lagi, við hefðbundna borun, er miðja megin skaft línulegs hraða núll, nefnilega ekki 0010010 # 39; ekki taka þátt í að skera bitamiðju, miðsvæðin í efnisatriðinu eru háð algjörlega á boranum niður lagði til að kreista til að fjarlægja það, þannig að hluti af Z ás afl er mjög stór, þegar vinnsla á erfiðum vélum, svo sem títan ál, er hröð slit bilun óhjákvæmileg.
Í öðru lagi er hefðbundið borunarferli stöðugt skurðarferli, blaðið er alltaf í snertingu við vinnustykkið, klippa snertiflötahitastigið er mjög hátt, og hitaleiðni títanblöndu er léleg, stöðugt skurðarferlið gerir hitasöfnunina, sem einnig hraðaði slit á verkfærum og bilun, sem leiddi til þess að gæði vinnsluyfirborðs lækkaði.
Í þriðja lagi er hefðbundin leið til að klippa í borun einnig orsök bilunar í verkfærum. Í því ferli að bora er flísin tæmd úr rauf bitsins, losunarhraði flísanna er hægur og skurðarhitinn er aðallega tekinn af flísinn, þegar ekki er hægt að rýma skurðarhitann í tíma, er mikill skurðarhiti eftir á vinnustykkinu og tólinu, sem mun flýta fyrir bilun í verkfærunum.
Að auki, þegar flísin hefur bein snertingu við yfirborð unninnar holu, verður unnið yfirborð klórað, augljóslega þessi leið til flísar útskrift og hefur áhrif á yfirborðsgæði holunnar. Almennt séð geta gæði hefðbundinna borana ekki uppfyllt nákvæmni kröfur flugvélaframleiðslunnar og verður að treysta á aðra ferla til að tryggja yfirborðsgæði gata, þannig að draga úr vinnu skilvirkni, en einnig auka vinnslukostnað. Frá tæknilegu og efnahagslegu sjónarmiði er hefðbundið borunarferli hentar ekki lengur til flugvélaframleiðslu.
Mölunarferli með skrúfuholum
Í samanburði við hefðbundnar boranir, samþykkir spíralmölunargólfin allt aðra vinnsluaðferð. Spíralhola mölunarferlið samanstendur af 0010010 quot; snúningi 0010010 quot; af snældunni og 0010010 quot; byltingu 0010010 quot; af snældunni umhverfis miðju holunnar.
Í fyrsta lagi er braut verkfæramiðstöðvarinnar þyrilslína frekar en bein lína, það er að segja, verkfæramiðstöðin og miðja vinnsluholsins fara ekki lengur saman, er sérvitringur vinnsluferli. Þvermál tólsins er öðruvísi frá þvermál holunnar, sem brýtur í gegnum takmörkun vinnslu á sömu þvermál holu með verkfærum í hefðbundinni boratækni, og gerir sér grein fyrir vinnslu á röð þvermálhola með verkfæri með einum þvermál.Þetta bætir ekki aðeins vinnslu skilvirkni , en dregur einnig mjög úr fjölda og gerðum hnífa sem eru geymdir og dregur úr vinnslukostnaði.
Í öðru lagi er spírunarhola mölunarferlið stöðvuð mölunarferli, sem stuðlar að hitaleiðni tólsins, svo að draga úr hættu á slitum og bilun á verkfærum af völdum hitastigs uppsöfnun. Meira um vert, samanborið við hefðbundna borun, er spíralfræsingarferlið í notkun á kælivökva hefur verið bætt verulega, allt malunarferlið er hægt að nota rekja smurningu eða jafnvel loftkælingu til að ná kælingu, er grænt ferli.
Í þriðja lagi gerir leiðin til sérvitrunarvinnslu að flísin hafi nóg pláss til að losa sig úr holagryfjunni, þannig að flísútblástursháttur er ekki lengur meginþátturinn sem hefur áhrif á holu gæði. Það má sjá að þessi tækni hefur breitt þróunarrými og góðar markaðshorfur, en sem ný vinnsluaðferð þarf að rannsaka og ræða vinnslukerfið frekar.
Kostir skrúfunarfráganga
(1) bæta gæði vinnsluhola og endingartíma verkfæranna.
Í samanburði við hefðbundna boratækni eru gæði og styrkur holunnar bætt verulega. Mölunarhola skrúfa tilheyrir hléum klippa, neðri mölunarafl gerir gatið án burðar; þvermál tólsins er minna en gatið, flísinn er hægt að losa mjúklega, svo að hægt sé að draga mjög úr ójöfnu holu yfirborðsins; Við vinnslu samsettra efna er hefðbundnum gata vegna passivation verkfæratoppsins af völdum eyðileggingar, strípunar, gata á yfirborði eytt.
Hefðbundin skurðgeta boratækjamiðstöðvarinnar er lítil, og auðvelt er að safna hita og slit fljótt, endingartími verkfæranna er yfirleitt lítill; Skrúfið mölunarhol vegna lægri mölunarafls til að auka endingu tólsins verulega.
(2) stytta þróunarferlið og spara vinnslukostnaðinn.
Notkun helical mölunar í flugvélum og öðrum þungum vélum mun stytta þróunarferlið og draga úr kostnaði.
Með helical mölunartækni er hægt að vinna göt með mismunandi þvermál og flókin lögun með sama tólinu. Vegna kostanna við vinnsluaðferðina er hægt að bjarga hefðbundinni mótþró og reaming vinnu. Þetta þýðir að í framtíðinni, fjöldi verkfæragerða mun halda áfram að minnka. Frá sjónarhóli alls þróunarferilsins getur notkun skrúfutækni dregið úr mörgum ferlum (svo sem mismunandi götum eftir niðurbrot og sundurliðun til að fjarlægja burðargrind, reaming, kælivökvafjarlægingu og samkoma), stytta vinnsluferilinn mjög.
(3) mikil sjálfvirkni.
Að ná meiri sjálfvirkni er einnig leið til að draga úr vinnslukostnaði. Vegna lítillar mölunarkrafts í skrúfuhola mölun, er hægt að beita þessari tækni á iðnaðar vélmenni tæki. Vegna þess að iðnaðar vélmenni er tiltölulega veikt og hefðbundin holu axial krafturinn er of stór, svo ekki er hægt að beita hefðbundnu borholunni á tæki af þessu tagi. 0010010 nbsp;
(4) stuðla að notkun nýrra efna.
Það er augljós stefna að nota nýtt efni í flugvélahluta. Ný efni eins og títan ál og samsett efni hafa verið mikið notuð. Þróun og notkun nýrra efna þarfnast viðeigandi stuðnings vinnslutækni, í holuvinnslunni sýna rannsóknir að samanborið við hefðbundna borunartækni hefur spíralmölunartæknin haft verulegur kostur.
Helical mölunarferli aðeins 1 tól er hægt að vinna úr mismunandi þvermál, hágæða göt, ekki aðeins draga úr tíma til að breyta tólinu og spara ferlið við frágang, bæta verulega skilvirkni. Í ljósi þess kostir skrúfuhola mölunartækni, mörg fyrirtæki, sérstaklega í flug- og myglaiðnaði, hafa byrjað að beita henni við framleiðsluhætti. Með vinsældum og beitingu þessarar tækni verður hefðbundna boratækið smám saman eytt og nýja gatavörnartækið mun birtast meira og meira í vinnsluverkstæðinu.
Heimild: vélarvinnuvél
maq per Qat: CNC ál snúningur 4 drone hlutar, Kína, framleiðendur, birgjar, verksmiðju, heildsölu, sérsniðin, gerð í Kína
chopmeH
Engar upplýsingarveb
Engar upplýsingarHringdu í okkur


